
江苏庞氏机械有限公司
主营产品:裁断机、下料机、切条机、压花机、立切机、复合机等
服务热线:
180-7164-6888
江苏庞氏机械有限公司
主营产品:裁断机、下料机、切条机、压花机、立切机、复合机等
服务热线:
180-7164-6888

复合机贴出来起泡,多是温度、胶量、压力和张力其中一环没对上,按顺序查能省不少时间。
先看胶槽温度,胶水没完全熔融就上辊,涂布量不均,贴合后中间容易鼓包。
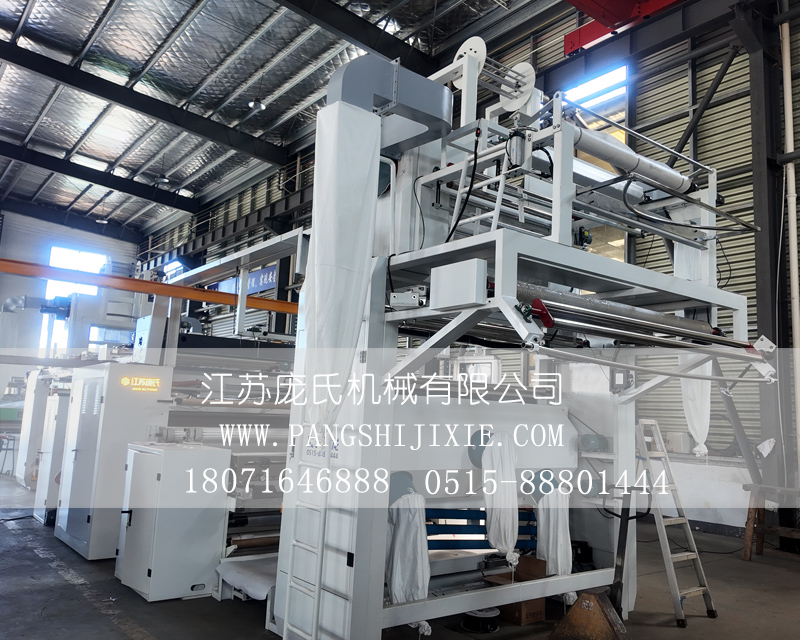
上胶量要按面料克重调,太薄粘不牢,太厚溶剂挥发不出去,反而在夹层里形成气泡。
压力辊的间隙和气压要一致,两头压力不均时,一边贴合紧一边松,松的那侧先起泡。
复合辊表面要干净,粘了胶皮或者布毛,局部压不实,成品上就是一个点一个点地鼓。
张力控制不好也会起泡,基布被拉得太紧,复合后回弹,胶层被拉开形成细密气泡。
烘箱温度分区要合理,升温太急,溶剂在表层结膜,里层还在挥发,出来就是泡。
收卷张力别太大,卷得太紧会把没熟化的胶挤出来,放几天反而更明显。
熟化时间和温度按胶种要求走,时间不够的成品,刚下机看着好,两三天后开始起泡。
排一遍还不行,取一段把泡破开看界面,胶留在自己这边还是对面,能判断是哪一层的问题。
胶水黏度会随温度变,冬天和夏天同一桶胶表现不一样,用前测一下黏度。
导辊表面有伤会带进空气,贴合时压不实,检查辊面有没有划痕。
停机时间长要把胶槽清干净,残胶结皮,下次开机先粘在布上。
复合前把基材表面的粉屑吸掉,杂质夹在中间也是起泡点。
|
联系人:庞龙 电话:0515-88801444 180-7164-6888 |
 |
网址:http://wwww.pangshijixie.com/ |
 |
邮箱:Hailong6888@126.com |
 |
地址:盐城市盐都区大冈镇纺织工业园区43号 |
 | 扫一扫 添加微信 |
